Электролизный завод в Пренцлау парогазовой электростанции.
Производство высококачественных электролитических металлических порошков
Пример электролитически полученного порошка кобальта, порошка никеля и порошка меди.
Растворимые и нерастворимые аноды, соединенные с отдельными источниками тока, используются для контроля растворения растворимого анода в процессе электролиза и концентрации ионов металлов в растворе путем корректировки соотношения сил анодов растворимых и нерастворимых анодов при постоянной плотности катода. Управляйте электричеством. Кроме того, постоянное значение катодной плотности тока достигается за счет постоянной площади катода и суммы тока на растворимых и нерастворимых анодах.
Технический результат - исключение трудоемких операций по коррекции электролитов путем уравновешивания катодного и анодного токовых выходов при производстве металлических порошков.
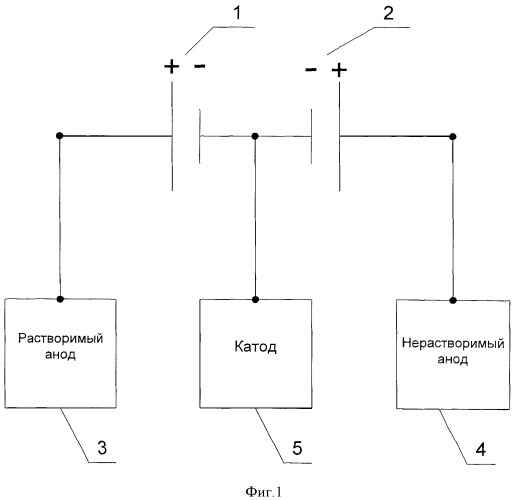
Рисунок 1 - Производство ультратонкого электролитического порошка меди, порошка никеля и порошка кольбальта.
Заявленное техническое решение относится к области порошковой металлургии, в частности к способам получения металлического порошка методом электролиза.
Извлечение электролитических порошков из металлов основано на электролизе водных растворов, содержащих соль металла и буферные добавки. 1] (Кудра О., Хитман Е., Электрохимическое производство металлических порошков, Киев, 1952).
В процессе электролиза в растворе происходит изменение начальной концентрации вещества, что приводит к изменению условий получения порошка. Этот факт создает проблему при промышленном применении этого способа при производстве металлических порошков в трудоемких операциях, адаптирующихся к составу электролита. Основной причиной изменения концентрации веществ в растворе является разность значений тока на выходе катода и анода. Тем более что анодное растворение некоторых металлов не вызывает затруднений и они легко растворяются без каких-либо признаков пассивации. Между тем, помимо восстановления ионов металлов на катоде в виде порошка, как правило, побочным эффектом является восстановление ионов водорода. Выход избыточного анода через выход катода влияет на накопление в процессе электролиза растворенных катионов металлов. Поскольку поддержание постоянной электролитной композиции является обязательной предпосылкой для получения порошков с желаемыми свойствами, при электролизе необходимо организовать контролируемое растворение анодов.
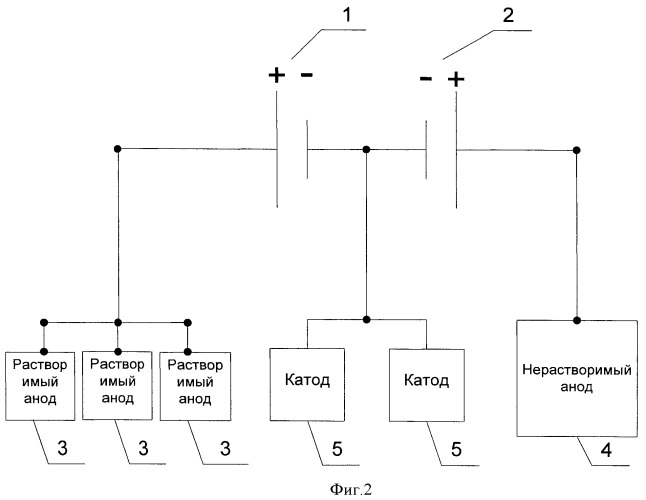
Рисунок 2 - Производство ультратонкого электролитического порошка меди, порошка никеля и порошка кольбальта.
Известен способ получения металлических порошков электрохимическими методами [2] (Авторское свидетельство СССР № 70696, дата приоритета 08.02.1947 г), состоящий из электроосаждения порошка металла на горизонтально расположенном катоде с использованием растворимых или нерастворимых анодов вертикально вокруг катода. на их сторонах или выше.
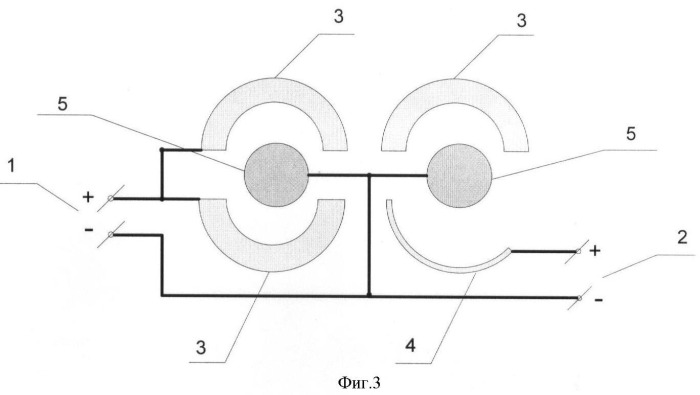
Рисунок 3 - Производство ультратонкого электролитического порошка меди, порошка никеля и порошка кольбальта.
В другом известном способе электролитическое получение высокодисперсного магнитного порошка кобальта [3] (Авторское свидетельство СССР № 189155, дата приоритета 17.11.1966 г), которое приводит к электролизу кобальтсодержащего электролита с использованием катодов из стали, меди и других металлов и анодов. Кобальт (растворимый) или свинец (нерастворимый).
Недостатком этого способа является то, что при замене растворимых нерастворимых анодов в процессе электролиза происходит истощение раствора ионов металлов (основного компонента) и, следовательно, полная корректировка осаждения металлического порошка. Следовательно, эти способы требуют трудоемких корректировок в составе катионов электролитов металлов.
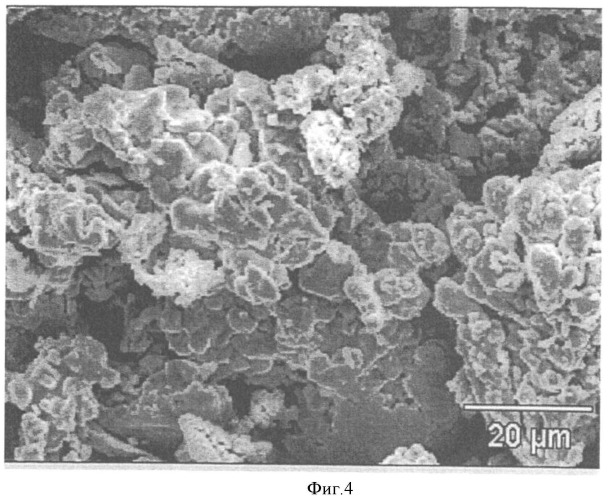
Рисунок 4 - Производство ультратонкого электролитического порошка меди, порошка никеля и порошка кольбальта.
Наиболее технически наиболее близкий и поэтому прототипный SPO относится к совершенствованию процессов получения порошка чистого металлического кобальта [4] (патент Великобритании № 403.281, дата приоритета 29.04.1932 года), согласно которому порошок электролитического кобальта получают путем электролиза водного раствора солей кобальта (главным образом Сульфат кобальта) с использованием электрода, состоящего в основном из платины или чистого кобальта, и объединения двух типов анодов, образующих конкретную платиновую секцию, которая не создает электролитический экран над кобальтом, расположенным в этом месте.
После прототипа одновременное применение растворимых и нерастворимых анодов снижает интенсивность растворения кобальтовых пластин за счет уменьшения их рабочей площади. В то же время, в конкретном способе получения порошка кобальта возникает сложность в выборе оптимального отношения площади растворимого анода к поверхности нерастворимого анода (Sp: Sn), что позволяет поддерживать постоянную концентрацию ионов кобальта в процессе электролиза. , Кроме того, кобальтовая пластина со временем растворяется, что приводит к изменению ее рабочей поверхности, что, в свою очередь, приводит к нарушению соотношения площадей анодов двух видов и изменению содержания растворенных катионов металлов.
Целью предлагаемого технического решения является выравнивание катода и анода (растворимого анода) o Dov-тока при поглощении металлического порошка электролизом и, таким образом, исключение трудоемкой адаптации электролита при промышленном применении этого способа.
Эта проблема решается тем, что в известном способе, включающем гальванопокрытие порошка металла в водном растворе соли с использованием одновременно растворимых и нерастворимых анодов, поощряется их подключение к различным источникам питания. Заявленное техническое решение поясняется схемой, представленной на рисунках 1 и 2. На рисунке 1 показан вариант схемы электропитания катода, одного из растворимого анода и нерастворимого анода, где 1 - первый источник тока, 2 - второй источник тока, 3 - растворимый анод, 4 - нерастворимый анод, 5 - катод. На фиг.2 показан вариант схемы электропитания двух катодов, трех растворимых анодов и одного нерастворимого анода, где 1 - первый источник тока, 2 - второй источник тока, 3 - растворимый анод, 4 - нерастворимый анод, 5 - катод.
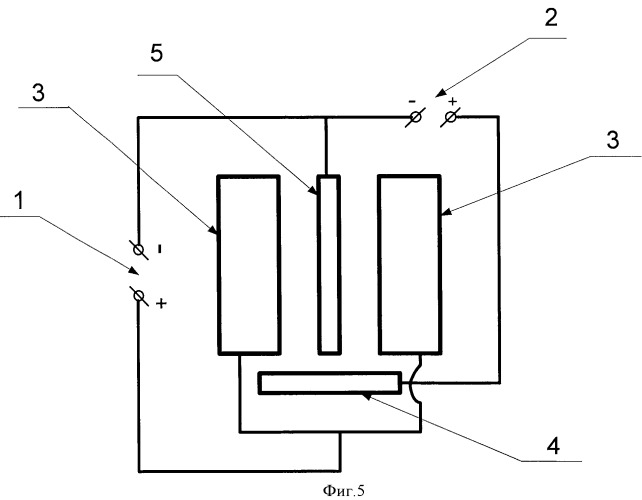
Рисунок 5 - Производство ультратонкого электролитического порошка меди, порошка никеля и порошка кольбальта.
Согласно заявленному техническому решению, устанавливая соотношение плотностей тока (тока) растворимого (3) и нерастворимого (4), такая схема питания позволяет аноду при постоянной катодной плотности тока или тока на катоде (5) проводить процесс электролиза, равенство выхода анодного тока ( растворимый анод) и катодный ток, то есть постоянная концентрация ионов металла в растворе. Постоянство катода PhotoStitch достигается постоянством площади катода и суммой сил токов, подаваемых источником тока (1) и (2):
ИПН + IT2 = общее,
где Итог - суммарный ток в общей зоне катодной цепи, а;
IIT-токорастворимый анод, поставляемый источником (1), и;
IT2 безэлектродный нерастворимый анод, поставляемый источником (2), A.
Значение Itotal определяет постоянную плотность катодного тока при постоянной площади катода. Например, если процесс электролиза состоит в увеличении концентрации катионов металлов, необходимо уменьшить интенсивность растворения растворимого анода путем уменьшения тока, например, 10 и источника тока (1), и увеличения тока или источника тока (2). 10 A, достигнут. Сумма сил источника питания (1) источника (2) остается постоянной.
При применении предлагаемого технического решения для установки электролиза может быть использована любая подходящая комбинация количества катодов, растворимых и нерастворимых анодов. Заявленное техническое решение может быть применено для получения любого металлического порошка путем электролиза водного солевого раствора соответствующего металла. Предлагаемое техническое решение испытано после получения электролитических порошков никеля, кобальта и меди.
Примером конкретного применения изобретательности тем, кто находит практические решения, может служить описание технологического процесса получения порошка кобальта в конической механизированной ванне с двумя вращающимися цилиндрическими катодами. Как аноды одновременно с растворимыми анодами зарядного типа (титановая корзина и металлический кобальт) и нерастворимый анод оксид-рутений-титановый анод), которые подключаются к разным источникам питания. Ячейка схемы питания по фиг.3, где 1 - первый источник тока, 2 - второй источник тока, 3 - растворимый анод, 4 - нерастворимый анод, 5 - катод. Электролиз происходит в электролите, который содержит сульфат кобальта в количестве 35 г / л и сульфат аммония в качестве буферной добавки в количестве 50 г / л при pH электролита 5,8 ± 0,6 и температуре 50. Был ± 5 ° С. Катодная плотность тока равна 34 А / дм2. Когда вы подаете электрическое напряжение на электроды, выполните следующую электрохимическую реакцию:
на катоде:
With2 ++ 2E → Co;
2N ++ 2E → H2 ↑;
на растворимом аноде:
Co - 2E → Co2 +;
H2O - 2E → 2H ++ 0.5o2 ↑;
на нерастворимом аноде:
H2O - 2E → 2H ++ 0.5o2 ↑.
Кобальт в форме порошка на катоде удаляется каждые 30 минут скребком. Скребок, соскребающий порошок сразу с обоих электродов, через определенное время приводят в контакт с поверхностями катодов, не отключая нагрузку. Порошок кобальта, который накапливался на дне ванны в течение 24 часов, отфильтровывают от электролитического всасывающего фильтра, промывают дистиллированной водой, сушат, термообрабатывают в потоке водорода и просеивают. Средний размер частиц полученного порошка кобальта равен 20 мкм. На фигуре 4 приведена фотография порошка кобальта, приготовленного указанным выше способом, что подтверждает его однородность при применении предлагаемого технического решения.
Вторым примером конкретного применения предлагаемого технического решения может служить описание технологического процесса изготовления никелевого порошка в конической ванне с титановым катодом в виде пластины. Как аноды одновременно с растворимыми анодами зарядного типа (титановая корзина и металлический никель и нерастворимый анод оксидно-рутениево-титановый анод), которые подключаются к разным источникам питания. Ячейка схемы питания по фиг.5, где 1 - первый источник тока, 2 - второй источник тока, 3 - растворимый анод, 4 - нерастворимый анод, 5 - катод в виде пластины. Электролиз проводят в электролите, который содержит сульфат никеля в количестве 15 г / л и буферную добавку, сульфат аммония в количестве 65 г / л, при pH электролита 5,5 ± 0,5 и при температуре 50 ± 5 ° С. Плотность катодного тока 22 А / дм2. При подаче электрического тока на электроды, согласно электрохимии, происходит реакция Ки:
на катоде:
Ni2 ++ 2E → Ni;
2H ++ 2e → H2 ↑;
на растворимом аноде:
Ni - 2E → Ni2 +;
H2O - 2E → 2H ++ 0.5o2 ↑;
на нерастворимом аноде:
H2O - 2E → 2H ++ 0.5o2 ↑.
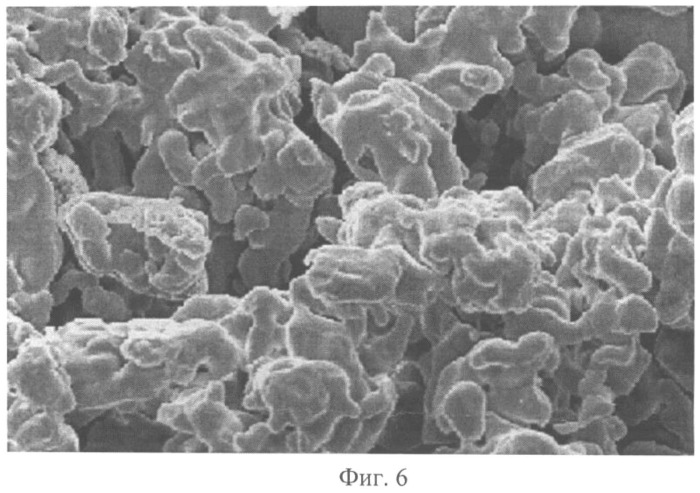
Никель, образующийся на катоде в виде порошка, удаляется каждые 60 минут с помощью автоматизированного механического «гильотинного» скребка. Скребок, соскребавший порошок сразу с обеих сторон электрода, приводился в движение через определенное время для снятия нагрузки с электродов. Порошок никеля, скопившийся на дне ванны в течение 24 часов, отфильтровывают от электролита на всасывающем фильтре, промывают дистиллированной водой, сушат, термоаблируют в токе водорода и просеивают. Средний размер частиц полученного никелевого порошка соответствует 25 мкм. На рис. 6 представлена фотография порошка никеля, полученного описанным выше способом, что подтверждает его однородность при применении предлагаемого технического решения.

Рисунок 7 - Производство ультратонкого электролитического порошка меди, порошка никеля и порошка кольбальта.
Третьим примером конкретного применения предлагаемого технического решения может служить описание технологического процесса извлечения медного порошка в конической емкости с титановым катодом в виде стержня. В качестве анодов используются нерастворимые аноды из литой меди и свинцовый анод, подключенные к разным источникам питания. Схема питания ячейки по фиг. 7, где 1 - первый источник тока, 2 - второй источник тока, 3 - растворимый анод, 4 - нерастворимый анод, 5 - катод в виде стержня. Электролиз происходит в электролите, содержащем сульфат меди (20 г / л и буферную добавку, которая абсорбируется серной кислотой в количестве 50 г / л при температуре электролита 5 ± 150 ° С. Плотность катодного тока равна 32 А / дм2. При подаче электрического тока на электроды происходит следующая электрохимическая реакция:
на катоде:
Cu2 ++ 2E → Cu;
2N ++ 2E → H2 ↑;
на растворимом аноде:
Cu - 2E → Cu2 +;
H2O - 2E → 2H ++ 0.5o2 ↑;
на нерастворимом аноде:
H2O - 2E → 2H ++ 0.5o2 ↑.
Медь, полученная на катоде в виде порошка, удаляется вручную каждые 60 минуты специальным салфеткой с холостым ходом к электродам. Медный порошок, накопившийся на дне ванны в течение 24 часов, отфильтровывают на всасывающем фильтре от электролита, промывают дистиллированной водой, сушат, термообрабатывают, сушат в токе водорода и просеивают. Средний размер частиц полученного медного порошка равен 15 мкм. На фиг.8 представлена фотография порошка меди, который по вышеуказанному способу колориметрирует его однородность при применении предлагаемого технического решения.
Предложенное решение позволяет выровнять выходной ток катода и анода (растворимого анода) при поглощении металлического порошка электролизом, тем самым сокращая трудоемкую работу электролита при промышленном применении этого процесса.
Способ получения электролитических порошков металлов электролизом водного раствора, содержащего соль соответствующего металла и буферные добавки, с одновременным использованием растворимых и нерастворимых анодов, отличающийся тем, что растворимые и нерастворимые аноды соединены с отдельным источником питания Для того чтобы контролировать растворение растворимого анода во время процесса электролиза и концентрацию ионов металлов в растворе путем регулирования соотношения анода, сила тока растворимых и нерастворимых анодов равна постоянной величине плотности катодного тока, которая определяет согласованность площади катода и величину сил катода Достигнут ток в растворимом и нерастворимом аноде.
ISE / Arndt Uhlendorff - октябрь 2019 г.