Процесс электролитического производства чистого алюминия
Способ включает использование анодов, содержащих двухфазные металлические сплавы на основе меди и железа, которые также содержат небольшие количества никеля, состоящие из обогащенной железом реакционноспособной фазы и обогащенной медью твердой инертной фазы, содержащей от 30 до 77 мас.% Меди, 23 до 65% по массе железа и 15% по массе никеля, где содержание реакционноспособной фазы в двухфазном сплаве Cu-Fe-Ni составляет 24-83%, а инертная фаза находится в пространстве между дендритами реакционноспособной фазы.
Технический результат: возможность добиться значительного снижения скорости коррозии анодов во фторидных расплавах, содержащих оксид алюминия, в условиях анодной поляризации и получить алюминий с низким содержанием металлов - компоненты анода гарантированы.
Изобретение относится к области цветной металлургии и может быть использовано для производства металлов электролизом расплавленных электролитов с инертными анодами, в частности для электролитического производства алюминия в криолит-глиноземных расплавах.
В последние несколько десятилетий велась интенсивная работа по производству анодов Марашде («тугоплавких» или «инертных») для замены расходуемых угольных анодов в электролитическом производстве алюминия. Ожидается, что замена позволит снизить затраты при производстве алюминия, максимально компактную конструкцию технологической системы (электролизера) с меньшими тепловыми потерями, повысить экологическую безопасность производства. Основное внимание уделяется металлическим сплавам, поскольку они являются технологически более сложными материалами [1, 2] по сравнению с керамическими материалами и материалами Каретта. Первые работы в этом направлении были сосредоточены на сплавах с высоким содержанием никеля [3-5]. Эти материалы следует использовать в расплавах, которые традиционно используются при промышленном производстве алюминия электролизом (коэффициент криолита KO = 2,2-3,0, T = 950-1000 ° C). Ниже приводится соотношение криолита, KO = [NaF] / [AlF3], отношение молярных концентраций фторида натрия и фторида алюминия в расплаве (обычно такие расплавы CA имеют высокую температуру). Было также показано, что за счет снижения температуры электролита (при уменьшении KO) может быть достигнуто значительное снижение скорости коррозии некоторых металлов (типичных компонентов сплавов в расплаве во время анодной поляризации [2]). В то же время никельсодержащие сплавы демонстрируют значительное ухудшение стабильности при одновременном уменьшении расплава ТО из-за преимущественного образования слоев фторида никеля на поверхности лохапрасадного анода [6]. Поэтому началось изучение сплавов меди с низким содержанием никеля [2, 7-14]. Снижение СО и рабочей температуры приводит к смещению баланса между на поверхности анода твердыми продуктами окисления и растворенными комплексами металлов в расплаве, что сопровождается образованием в некоторых условиях лохапрасадных слоев на поверхности анода и увеличением скорости их образования. Коррозия. Таким образом, при температуре электролиза и соответствующем изменении состава электролита требуется определение состава металлических сплавов, на поверхности которых образована непроводящая фаза при анодной поляризации.
Впервые сплавы на основе меди / железа / никеля были предложены в качестве материала для анодов Malaysiaboleh в расплавах с высоким содержанием фторида алюминия (низкие QRS и температура плавления) [7]. Поскольку оптимальным материалом была предложена высокая пористость (плотность 60-70% от теоретического) сплава анода, содержащего 25-70 мас.% Cu, 15-60 мас.% Ni и 1-30 мас.% Fe , Когда анод изготовлен методом порошковой металлургии и используется в расплаве, содержащий 42-48, мол.% AlF3. Дальнейшая работа в этом направлении активно развивается [8-14].
Прототипом настоящего изобретения является патент [14], в котором наилучшие результаты были получены при стойкости к разложению таких металлических сплавов. В этом патенте предлагается использовать в качестве материала для малайзийских анодных сплавов, содержащих от 10 до 70% по массе Cu, от 15 до 60% по массе Ni и остаток железа. В [14] также указан интервал состава: от 20 до 50 мас.% Cu, от 20 до 40 мас.% Ni и от 20 до 40 мас.% Fe. Поскольку все эти сплавы являются двухфазными, так как их кристаллизация происходит из обогащенной железом фазы расплава в виде дендритов, между которыми кристаллизуется вторая обогащенная медью фаза, чтобы обеспечить наилучшее возможное сопротивление разложению в предлагаемом прототипе, который подвергает отливку специальной термической обработке получить метастабильное монофазное состояние. Электролиз следует предлагать при температуре не более 900 ° C в криолит-глиноземных расплавах с температурой ликвидуса 715-860 ° C путем пропускания постоянного тока между катодами и анодами.
Исследования деградационного поведения сплавов медно-железо-никелевого композита в расплавах различного состава показали, что составы, предложенные в [14], не являются оптимальными: присутствует значительное количество никеля, который во многих случаях образует непроводящий барьерный слой Фторид никеля и приводит к быстрому разрушению анода. Кроме того, сплавы подвергают специальной термообработке для получения метастабильного однофазного состояния, которое является менее стабильным в электрохимической поляризации по сравнению с двухфазными сплавами того же элементного состава.
Основным недостатком прототипа является значительная скорость коррозии анодного материала, что препятствует использованию таких композиций в промышленности из-за высокого уровня загрязнения алюминиевых компонентов анода. Концентрация никеля, меди и железа в полученном катодном алюминии контролируется по ГОСТ 11069-2001. Было четко заявлено, что содержание меди и никеля не должно превышать 0,05 или 0,03% и железа 0,35% для технической чистоты алюминия.
Настоящее изобретение направлено на повышение коррозионной стойкости легирующей системы на основе инертного анода Cu-Fe-Ni по сравнению со сплавами, состав которых предложен в патенте [14].
Решение этой проблемы обеспечивается процессом электролитического получения алюминия из расплава алюминия, содержащего фторид, в электролизере при температуре ниже 950 ° C путем пропускания постоянного тока между катодами и анодами согласно заявленному изобретению с использованием двухфазных сплавов из анодов. Cu-Fe-Ni, который состоит из обогащенного в виде дендритов, встречающегося с железо-реактивной фазой и обогащенного медно-твердой фазой и 30 до 77 мас.% Меди, от 23 до 65 мас.% Железа и до 15 мас. .-% содержит никель.
Метод может дополнить эти существенные особенности.
Способ может быть использован с анодами, в которых содержание железа в двухфазном сплаве Cu-Fe-Ni превышает содержание никеля не менее чем в два раза.
Способ может быть использован для анодов, в которых содержание реактивной фазы в двухфазном сплаве Cu-Fe-Ni составляет 24-83%, а инертная фаза находится в пространстве между дендритами реактивной фазы.
Следовательно, решение этой проблемы достигается в основном за счет снижения общего содержания никеля в сплаве до значений не более 15% по массе, когда в формуле изобретения указано содержание меди и железа. Чтобы снизить риск образования оксидов и фторидов с содержанием никеля и железа в сплаве, содержание никеля должно быть как минимум вдвое больше.
Также было продемонстрировано, что двухфазные сплавы имеют более высокую стабильность в электрохимической поляризации, чем однофазные сплавы того же элементного состава. Когда фаза, богатая железом, является частью двухфазного сплава, вторая фаза растворяется и окисляется гораздо быстрее и поэтому называется реактивной фазой. Соответственно, вторая фаза, которая обогащена медью, называется инертной фазой. Наличие реактивной фазы и непрерывность инертной твердой фазы оказывают существенное влияние на механизм и скорость коррозии анода.
Только в присутствии реактивной фазы и непрерывности инертная твердая фаза обеспечивается равномерным окислением сплава и ограничивается его механическим разрушением в результате окисления и растворения реакционной фазы в поверхностном слое анода. Содержание обеих фаз в системе Cu-Fe-Ni при постоянном содержании Ni до 15 мас.% Может варьироваться в широких пределах.
Количество фаз в сплаве четко связано с его элементным составом и может быть легко определено с помощью соответствующей тройной фазовой диаграммы. Оптимальный элементный состав используемых анодов: от 30 до 77% по массе Cu, до 15% по массе Ni и от 23 до 65% по массе Fe - в первую очередь четко определяет корреляцию фаз. Содержание реактивной фазы в двухфазном сплаве Cu-Fe-Ni может составлять 24-83%, а инертная фаза находится в пространстве между дендритами реактивной фазы.
Таким образом, задача решается с одновременной оптимизацией структуры и основных параметров микроструктуры материала анода - реактивной фазы и сплошности инертной твердой фазы.
Достигнутый благодаря использованию изобретения технический результат достигается за счет повышения коррозионной стойкости анода, который используется при электролизе оксидов алюминия, содержащего фторидные расплавы, при температуре менее 950 ° C, что обеспечивает уменьшение загрязнения получаемых алюминиевых компонентов анода ,
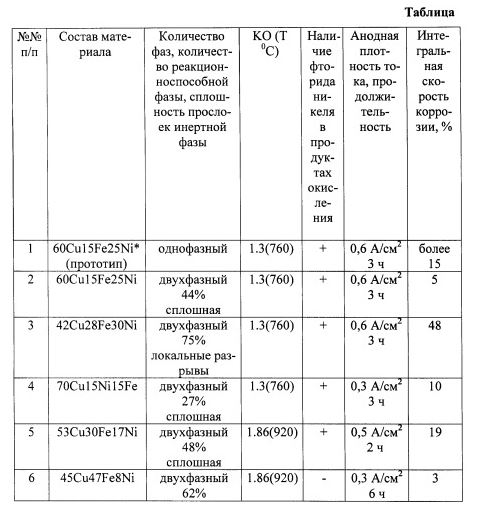
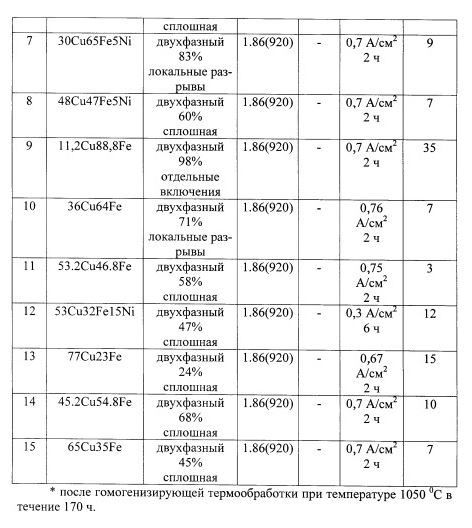 Для экспериментальной проверки предложенных материалов были использованы образцы анодов разного состава (см. Таблицу) и результаты их испытаний в условиях анодной поляризации в криолит-оксидных расплавах алюминия различного состава. Образцы металлических анодов Cu-Fe с добавкой Ni и без него были приготовлены плавлением исходных порошков чистых металлов в печи сопротивления в инертной атмосфере. Расплав выдерживали при температуре 10-30 ° C в течение 1600-1650 минут для расчета состава и затем выливали в форму. Полученный цилиндрический анод диаметром от 8 до 15 мм и высотой от 30 до 150 мм был приварен дуговой сваркой к источнику питания. Электролиз проводился при плотности анодного тока около 0,3-0,7 А / см2 в графитовом тигле с 400 граммами расплава. Испытания проводились при температурах 760 и 920 ° C, плавлении 1,3 и 1,86 и содержании глинозема 2%. Расплав изготавливали из смеси реагентов Na3AlF6, AlF3, Al2O3 квалификацией не ниже «h». В качестве катода использовался графит. В процессе электролиза производилась периодическая загрузка жидкого глинозема с интервалом 30 минут, продолжительность испытания была не менее 2 часов. Глубина погружения электродов в расплав обычно составляла 10-15 мм (активная площадь анода примерно 3-4 см2).
Для количественного сравнения скорости коррозии двухфазных сплавов, которая в процессе электролиза показывает образование длинного пористого слоя путем селективного окисления и растворения реакционной фазы, мы использовали значение интегральной скорости коррозии, которое характеризует процент мощности (%). который используется для окисления металлического основания анода во время электролиза. Интегральная скорость коррозии рассчитывалась на основе данных электронной микроскопии, полученных по сечениям образцов после лабораторных исследований. Расчет проводился не только на основе геометрических изменений размера анода, но и с учетом объема пор, образующихся в поверхностном слое сплава. Таким образом, интегральный показатель скорости коррозии анодов характеризует средний дифференциальный ток коррозии для заданной общей плотности тока при электролизе. Поскольку все эксперименты проводились в одинаковых условиях, рассчитанную интегральную скорость коррозии можно использовать для прямого сравнения наблюдаемой скорости коррозии материалов с различными микроструктурами и длиной пористых слоев.
Из таблицы видно, что прототип прототипа анода (# 1) обладает высокой скоростью коррозии. В то же время переход от однофазного сплава к двухфазному сплаву и снижение содержания никеля в сплаве приводит к быстрому снижению общей скорости окисления материала, что с меньшей вероятностью приводит к образованию фторида никеля. Однако небольшое количество никеля в сплаве, которое приводит к образованию оксидного слоя феррита никеля, оказывает положительное влияние на стойкость материала к разложению. Таким образом, минимальная скорость коррозии показывает сплав с содержанием никеля около 8 мас.%. Высокая стабильность также проявляется двухкомпонентными сплавами Cu-Fe, в которых содержание реакционноспособной фазы около 50-60%. Наилучшую стойкость к окислению показывают Plav # 6 и # 11. Для таких материалов достигается минимальный поток в расплаве (и, следовательно, в алюминиевых компонентах) анода.
В результате лабораторных исследований предложенные оптимизированные по материалу композиции и микроструктуры проявляют высокую стабильность в фторидсодержащих расплавах, содержащих оксид алюминия, в условиях анодной поляризации. Поэтому аноды из этих материалов имеют низкую скорость коррозии и позволяют получать алюминий с низким содержанием компонентов сплава.
1. Способ электролитического получения алюминия из алюминийсодержащего фторидного расплава в электролизере при температуре менее 950 ° C путем пропускания постоянного тока между катодом и анодом, отличающийся тем, что используют аноды из двухфазного сплава Cu-Fe-Ni, состоящие из обогащенной железореактивной фазы и обогащенной твердой медной инертной фазой, содержащей от 30 до 77 мас.% меди, от 23 до 65 мас.% железа и до 15 мас.% никеля.
2. 12. Способ по п. 1, отличающийся тем, что используют аноды, в которых содержание железа в двухфазном сплаве Cu-Fe-Ni превышает содержание никеля не менее чем в два раза.
3. 12. Способ по п. 1, отличающийся тем, что использование анодов заключается в том, что содержание реакционноспособной фазы в двухфазном сплаве Cu-Fe-Ni составляет 24-83%, поскольку инертная фаза находится в пространстве между реакционноспособной фазой дендритов. ,
Перевод российского патента Института редких земель и металлов. Мы приносим свои извинения за немецкий язык, использованный в этой статье, в конечном счете, это касается содержания.


